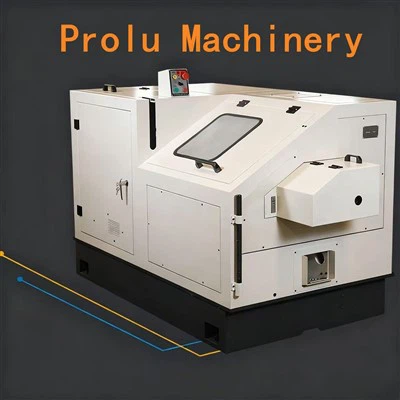
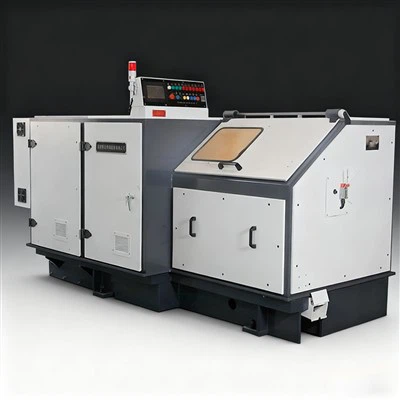
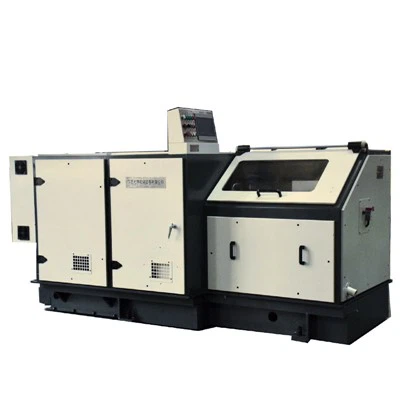
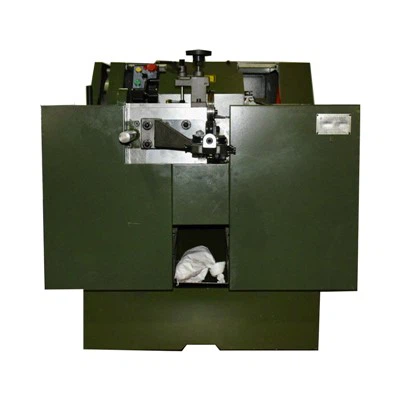
Witajcie, drodzy entuzjaści produkcji! Dzisiaj z przyjemnością podzielę się spostrzeżeniami na temat dostosowywania parametrów szybkiego zimnego hedera. Jako dostawca szybkich, zimnych zespołów żniwnych widziałem na własne oczy, jak ważne jest prawidłowe dostosowanie tych funkcji dla uzyskania optymalnej wydajności i najwyższej jakości produktu.
Na początek porozmawiajmy o tym, dlaczego dostosowanie parametrów jest tak ważną sprawą. Wysokoobrotowy zimny zespół żniwny to złożony element maszyny, który formuje części metalowe z dużymi prędkościami. Jeśli parametry nie zostaną ustawione prawidłowo, może to skutkować wadliwymi częściami, wydłużonymi przestojami na konserwację i wieloma problemami. Dlatego ważne jest, aby zrobić to dobrze od samego początku.
1. Zrozumienie podstaw szybkich kolektorów chłodniczych
Zanim zagłębimy się w regulację parametrów, niezbędna jest podstawowa wiedza na temat działania szybkiego kolektora zimnego. Mówiąc prościej, zimna głowica pobiera metalowy drut lub pręt i formuje go w różne kształty, takie jak śruby, śruby i nity. Odbywa się to poprzez serię stempli i matryc, które przykładają siłę do metalu w temperaturze pokojowej.
Główne parametry, którym będziemy się przyglądać, to długość podawania, siła stempla, prędkość zamykania matrycy i liczba uderzeń. Każdy z tych parametrów odgrywa istotną rolę w procesie formowania na zimno.
2. Regulacja długości podawania
Długość podawania to ilość drutu lub pręta podawanego do zimnego kolektora w każdym cyklu. Parametr ten jest kluczowy, ponieważ określa długość finalnej części. Jeśli długość posuwu jest zbyt krótka, część będzie miała za małe wymiary. Jeśli jest za długi, będziesz mieć dodatkowy materiał do przycięcia, co może prowadzić do marnotrawstwa i zwiększenia kosztów produkcji.
Aby dostosować długość podawania, zwykle znajduje się panel sterowania na zimnym hederze. Większość nowoczesnych, szybkoobrotowych zespołów żniwnych jest wyposażona w cyfrowe elementy sterujące, które ułatwiają wprowadzenie żądanej długości podawania. Zacznij od odniesienia się do rysunku technicznego tworzonej części. Rysunek określi dokładną długość części i można odpowiednio dostosować długość podawania. Dokonuj drobnych regulacji na raz i testuj – uruchom maszynę, aby upewnić się, że długość jest prawidłowa.
3. Kontrolowanie siły uderzenia
Siła uderzenia to kolejny krytyczny parametr. Siła stempla musi być wystarczająca do odkształcenia metalu do pożądanego kształtu, ale nie na tyle duża, aby spowodować pęknięcie metalu lub przedwczesne zużycie matryc.
Siłę stempla można regulować za pomocą układu hydraulicznego lub mechanicznego zespołu chłodzącego, w zależności od typu posiadanej maszyny. W przypadku układów hydraulicznych można regulować ciśnienie w cylindrach hydraulicznych. W przypadku układów mechanicznych może być konieczna regulacja ustawień koła zamachowego lub sprzęgła. Dobrym pomysłem jest zacząć od mniejszej siły stempla i stopniowo ją zwiększać, monitorując jakość formowanych części. Jeśli zauważysz jakiekolwiek oznaki pęknięć lub niepełnego formowania, może być konieczne zwiększenie siły stempla.


6. Korzystanie z kontroli jakości w celu dostrojenia parametrów
Po dokonaniu wstępnej regulacji parametrów konieczne jest zastosowanie środków kontroli jakości w celu ich dostrojenia. Regularnie sprawdzaj uformowane części pod kątem wymiarów, wykończenia powierzchni i wszelkich oznak defektów. Użyj suwmiarki, mikrometru i innych narzędzi pomiarowych, aby upewnić się, że części odpowiadają specyfikacjom.
Jeśli stwierdzisz, że części nie spełniają standardów jakości, wróć i dokonaj drobnych poprawek parametrów. Na przykład, jeśli części są za małe, może być konieczne nieznaczne zwiększenie długości podawania. Jeśli na powierzchni występują pęknięcia, może być konieczne dostosowanie siły stempla lub prędkości zamykania matrycy.
Konkretne przykłady maszyn
Oferujemy szeroką gamę szybkich głowic chłodzących, takich jakŚruba z łbem sześciokątnym i podkładkąiWytwórnia śrub z łbem trąbkowym. Maszyny te przeznaczone są do produkcji określonych typów śrub z dużą precyzją. Proces dostosowywania parametrów jest zasadniczo taki sam, ale może zaistnieć potrzeba wprowadzenia drobnych poprawek w oparciu o unikalne wymagania tych części.
Także naszMały rozmiar śrubowy zimny nagłówekjest idealny do produkcji małych śrub. Podczas pracy z tą maszyną należy zwrócić szczególną uwagę na długość podawania i siłę stempla ze względu na mały rozmiar części.
Podsumowanie i wezwanie do działania
Dostosowywanie parametrów wysokoobrotowego zimnego hedera to umiejętność, której opanowanie wymaga czasu i praktyki. Jednak dzięki odpowiedniej wiedzy i odrobinie eksperymentów można osiągnąć optymalną wydajność i konsekwentnie produkować części o wysokiej jakości.
Jeśli szukasz szybkiego, zimnego hedera lub potrzebujesz bardziej szczegółowych porad na temat regulacji parametrów, nie wahaj się z nami skontaktować. Nasz zespół ekspertów jest zawsze do Twojej dyspozycji, aby pomóc Ci w maksymalnym wykorzystaniu operacji formowania na zimno. Niezależnie od tego, czy jesteś producentem na małą skalę, czy dużym obiektem przemysłowym, mamy dla Ciebie odpowiednie rozwiązanie.
Referencje
- Smith, J. (2019). Podręcznik technologii formowania na zimno. Prasa produkcyjna.
- Brown, A. (2020). Szybkie procesy formowania metali. Dziennik obróbki.
- Magazyn doskonałości produkcyjnej. (2021). Najlepsze praktyki dotyczące regulacji parametrów zimnego kolektora.